


Các trục có bánh xe ở cả hai bên gầm xe (khung xe) được gọi chung là trục ô tô, và các trục có khả năng dẫn động thường được gọi là trục bánh xe. Sự khác biệt chính giữa hai loại này là liệu có bộ truyền động ở giữa trục hay không. Trong bài viết này, trục ô tô có bộ truyền động được gọi là trục ô tô, và trục ô tô không có bộ truyền động được gọi là trục ô tô để thể hiện sự khác biệt.
Với nhu cầu ngày càng tăng về logistics và vận tải, ưu điểm vượt trội của trục xe ô tô, đặc biệt là rơ moóc và bán rơ moóc, trong vận tải chuyên nghiệp và các hoạt động đặc biệt ngày càng trở nên rõ rệt, và nhu cầu thị trường đã tăng lên đáng kể.
Công nghệ này phân tích quy trình gia công trục, hy vọng sẽ giúp khách hàng lựa chọn được máy CNC phù hợp hơn.
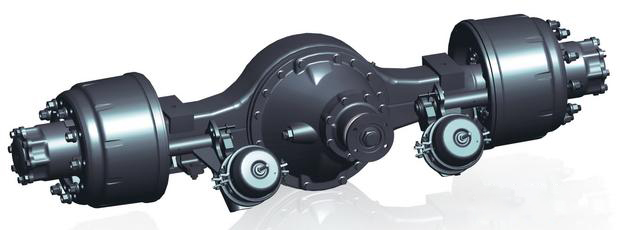
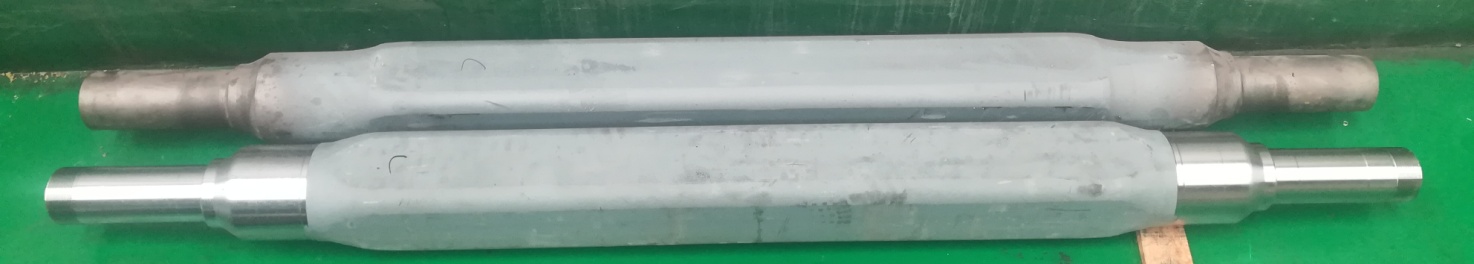
Quy trình sản xuất mới của trục xe ô tô tổng thể:
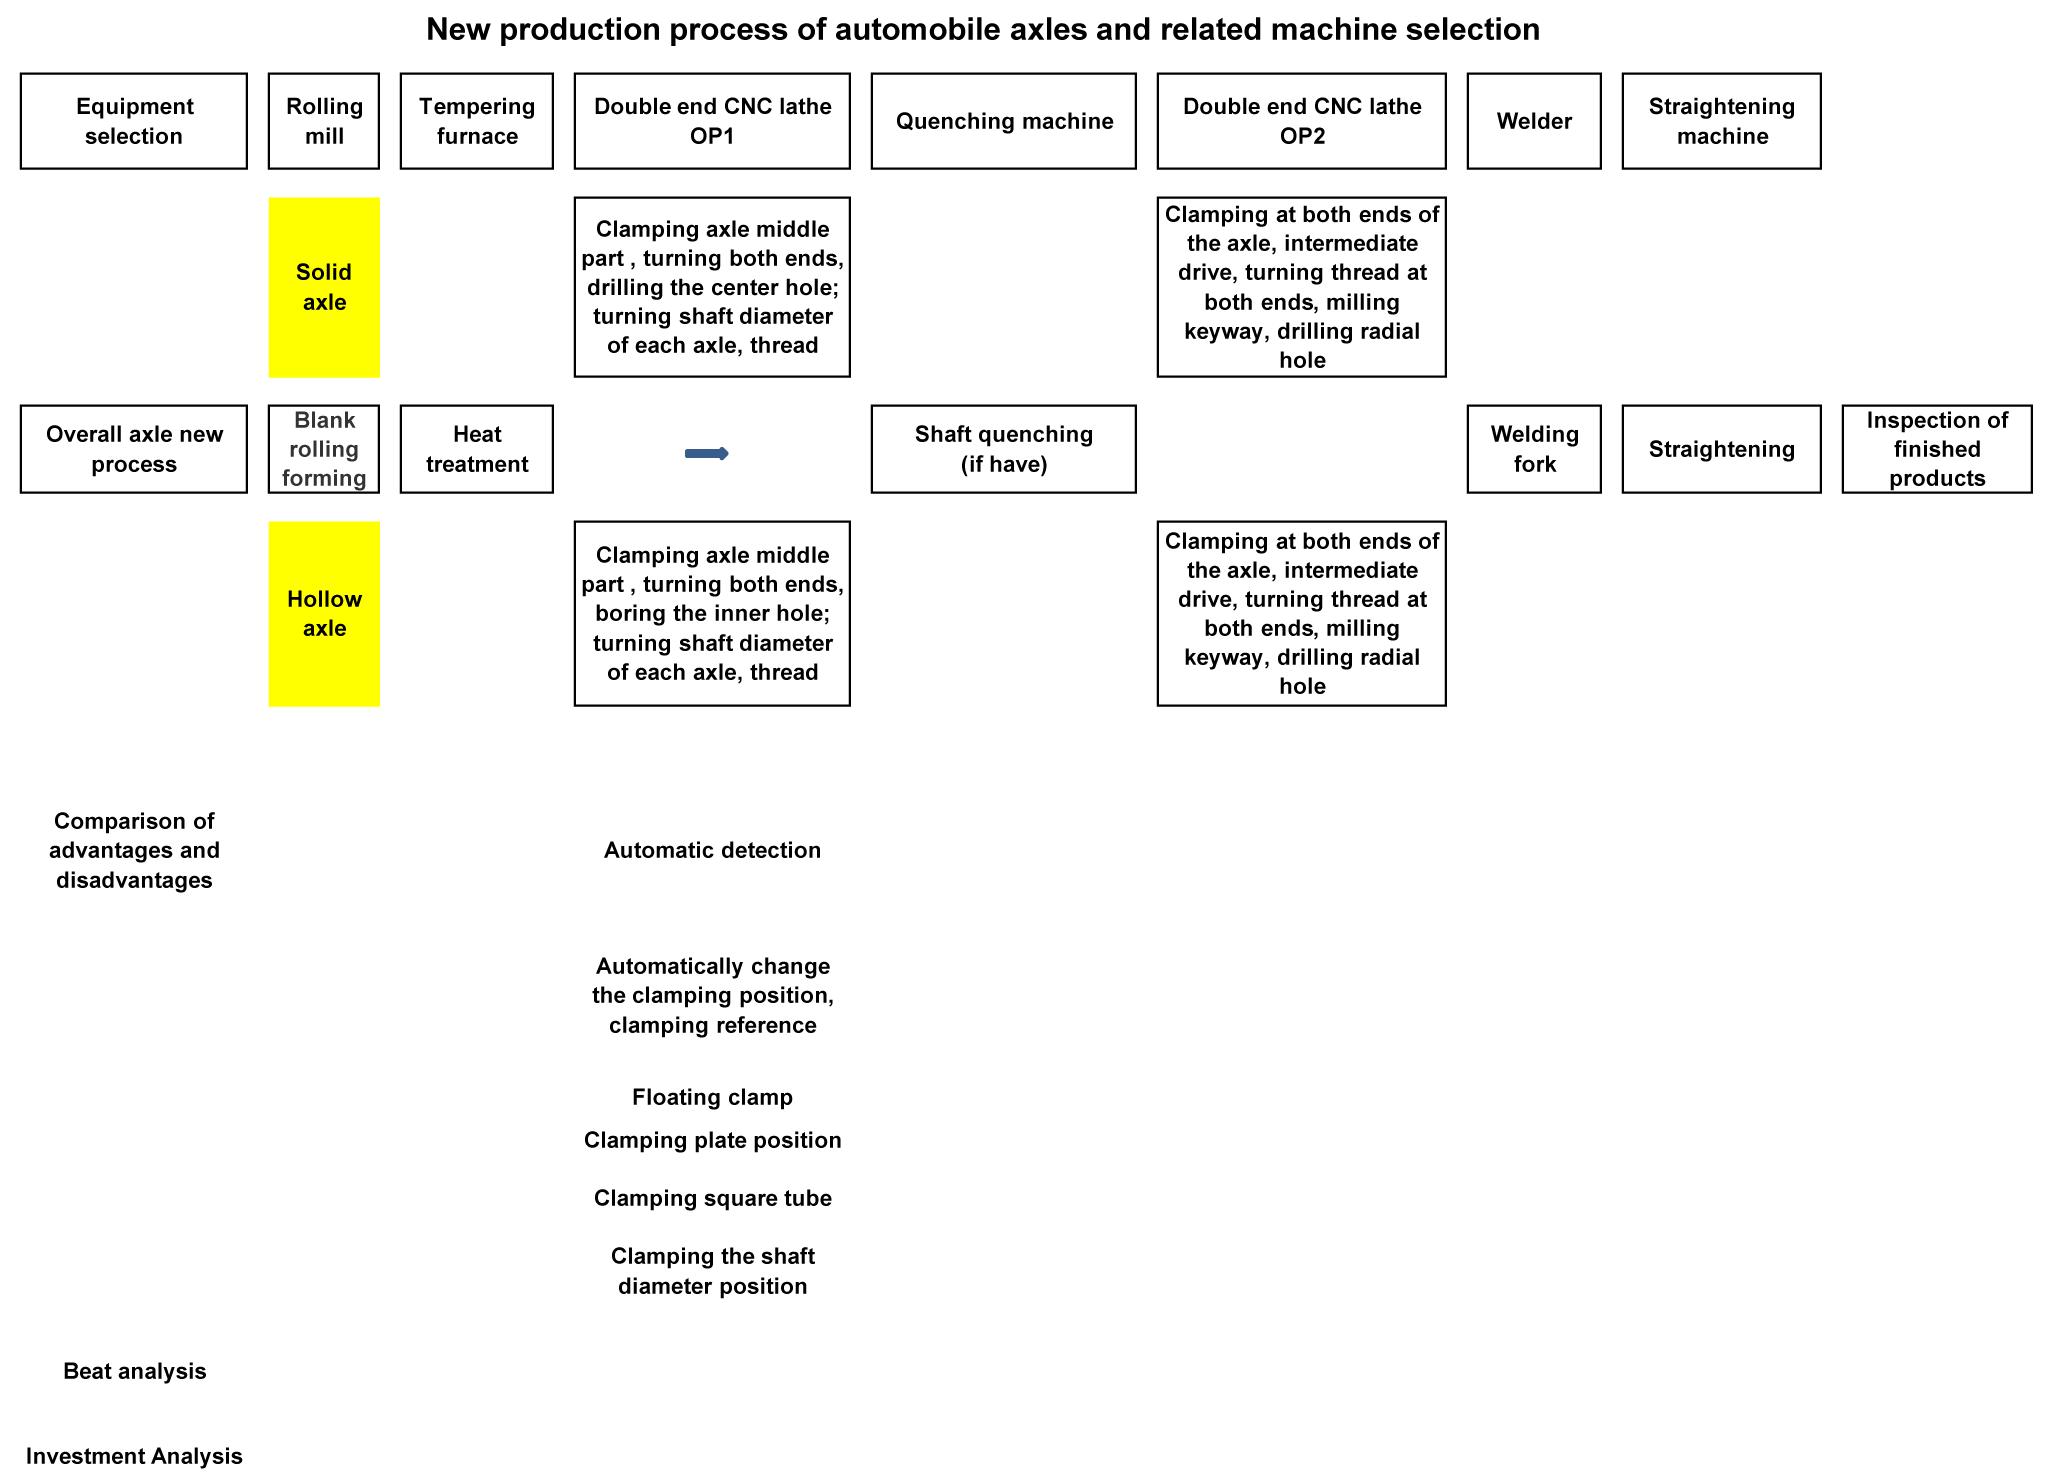
Từ quy trình sản xuất mới, máy phay dùng để gia công (trục đặc) hoặc máy doa hai mặt (trục rỗng) kết hợp với máy tiện CNC, quy trình phay OP1 truyền thống, trình tự tiện OP2, OP3, và thậm chí cả khoan và phay OP5 đều có thể được thay thế bằng máy tiện CNC hai đầu OP1.
Đối với trục đặc có đường kính trục không cần tôi, tất cả các công đoạn gia công có thể được hoàn thành trong một lần thiết lập, bao gồm phay rãnh then và khoan lỗ xuyên tâm. Đối với trục rỗng có đường kính trục không cần tôi, tiêu chuẩn kẹp chuyển đổi tự động có thể được thực hiện trên máy công cụ, và các công đoạn gia công có thể được hoàn thành bởi một máy công cụ duy nhất.
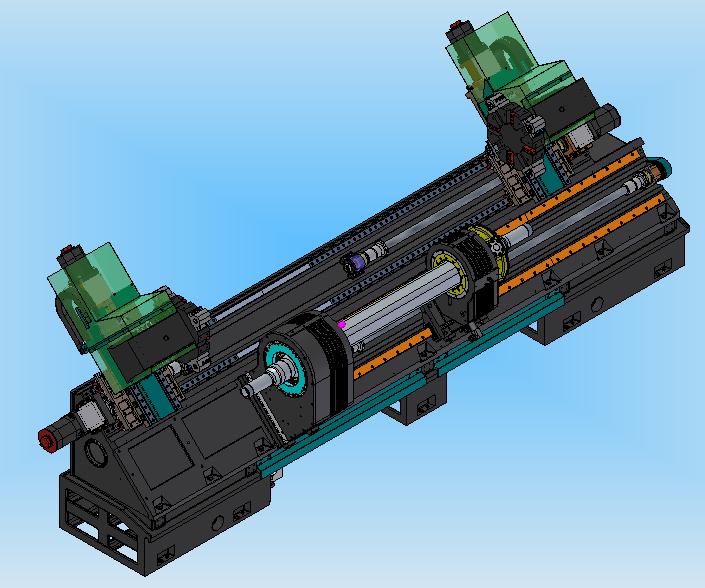
Việc lựa chọn máy tiện CNC chuyên dụng trục hai đầu để gia công trục sẽ rút ngắn đáng kể quy trình gia công, đồng thời giảm thiểu loại và số lượng máy công cụ cần thiết.
Ưu điểm và tính năng của máy chọn quy trình mới:
1) Tập trung quy trình, giảm số lần kẹp phôi, giảm thời gian gia công phụ trợ, sử dụng công nghệ gia công đồng thời ở cả hai đầu, giúp nâng cao đáng kể hiệu quả sản xuất.
2) Việc kẹp một lần và gia công đồng thời ở cả hai đầu giúp cải thiện độ chính xác gia công và tính đồng trục của trục.
3) Rút ngắn quy trình sản xuất, giảm thiểu sự hao hụt linh kiện tại địa điểm sản xuất, nâng cao hiệu quả sử dụng địa điểm và giúp cải thiện công tác tổ chức và quản lý sản xuất.
4) Nhờ sử dụng thiết bị xử lý hiệu quả cao, máy có thể được trang bị thiết bị bốc dỡ và thiết bị lưu trữ để đạt được sản xuất hoàn toàn tự động và giảm chi phí nhân công.
5) Phôi được kẹp ở vị trí trung gian, việc kẹp chắc chắn, mô-men xoắn cần thiết cho việc cắt của máy công cụ là đủ, và có thể thực hiện được khối lượng gia công tiện lớn.
6) Máy công cụ có thể được trang bị thiết bị tự động phát hiện, đặc biệt là đối với trục rỗng, giúp đảm bảo độ dày đồng đều của trục sau khi gia công.
7) Đối với trục rỗng, khi các lỗ bên trong ở cả hai đầu của bộ điều khiển OP1 được hoàn thiện, khách hàng thường sử dụng một đầu để nâng kẹp và đầu kia sử dụng ụ đỡ để siết chặt phôi để gia công, nhưng kích thước lỗ bên trong khác nhau. Đối với lỗ bên trong nhỏ hơn, độ cứng siết không đủ, mô-men xoắn siết chặt phía trên không đủ, và việc cắt hiệu quả không thể hoàn thành.
Đối với máy tiện hai mặt mới, trục rỗng, khi các lỗ bên trong ở cả hai đầu của xe được hoàn thiện, máy sẽ tự động chuyển đổi chế độ kẹp: hai đầu được sử dụng để siết chặt phôi, và bộ truyền động ở giữa sẽ nâng đỡ phôi để truyền mô-men xoắn.
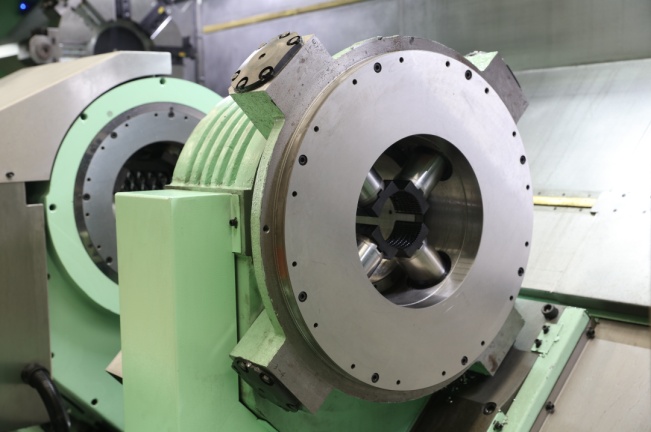
8) Đầu máy với hệ thống kẹp phôi thủy lực tích hợp có thể di chuyển theo trục Z của máy. Khách hàng có thể giữ vị trí ở ống vuông (ống tròn) giữa, vị trí tấm đáy và vị trí đường kính trục theo yêu cầu.
Phần kết luận:
Xét đến tình hình nêu trên, việc sử dụng máy tiện CNC hai đầu để gia công trục xe ô tô có những ưu điểm vượt trội so với các quy trình truyền thống. Đây là một công nghệ sản xuất tiên tiến có thể thay thế các máy công cụ truyền thống về quy trình sản xuất và cấu trúc máy.
Thời gian đăng bài: 15 tháng 3 năm 2021