


Đèn báo động máy CNCĐèn báo lỗi là tín hiệu cảnh báo an toàn quan trọng trong quá trình vận hành máy công cụ CNC. Chúng cảnh báo người vận hành về tình trạng hoạt động của thiết bị thông qua phản hồi âm thanh (như tiếng bíp hoặc tiếng cảnh báo). Âm thanh đèn báo lỗi bình thường có liên quan trực tiếp đến việc phát hiện lỗi thiết bị kịp thời, đảm bảo vận hành máy công cụ an toàn. Âm thanh đèn báo lỗi bất thường, chẳng hạn như không có âm thanh hoặc âm thanh ngắt quãng, không chỉ ảnh hưởng đến hiệu quả bảo trì mà còn có thể gây nguy hiểm về an toàn. Bài viết này sẽ giải thích các triệu chứng của âm thanh đèn báo lỗi bất thường và cung cấp quy trình khắc phục sự cố và sửa chữa có hệ thống để giúp nhân viên bảo trì thiết bị giải quyết vấn đề một cách hiệu quả và đảm bảo hoạt động ổn định của máy công cụ.
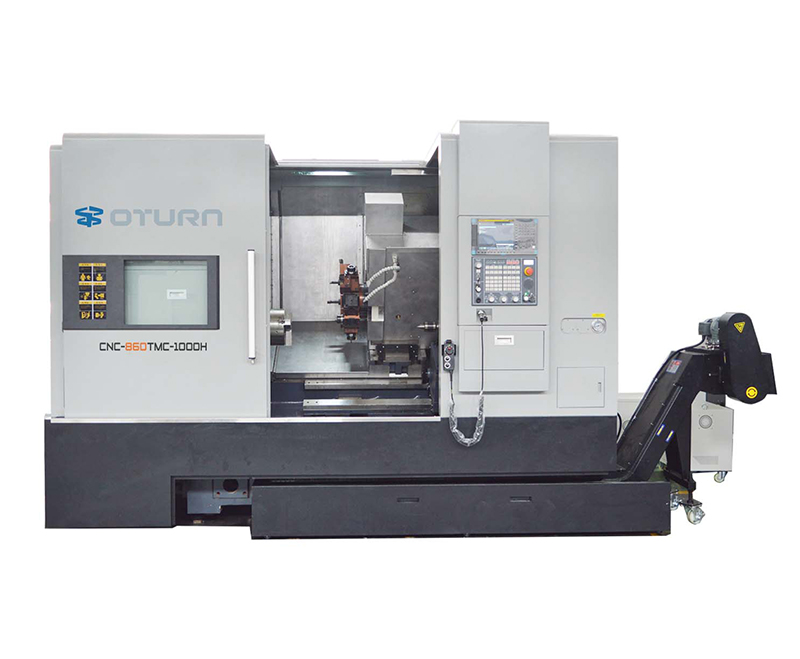
Các triệu chứng thường gặp và cách khắc phục sự cố âm thanh bất thường của đèn báo động
Âm thanh bất thường từ đèn báo động thường biểu hiện theo ba cách:
• Không có âm thanh: Nguyên nhân thường là do đường truyền tín hiệu âm thanh bị ngắt hoặc sự cố về nguồn điện.
• Tiếng ồn hoặc méo tiếng: Điều này thường do sự lão hóa hoặc hư hỏng của các bộ phận tạo âm thanh như còi báo hoặc loa, hoặc do điện áp nguồn không ổn định.
• Âm thanh bị gián đoạn hoặc không liên tục: Điều này thường do tiếp xúc kém hoặc kết nối không ổn định trong đường truyền tín hiệu.
Hơn nữa, việc xác định phạm vi của âm thanh bất thường là rất quan trọng. Vấn đề chỉ xảy ra ở những trạng thái báo động cụ thể, chẳng hạn như báo động dừng khẩn cấp hoặc báo động quá tải? Hay âm thanh bất thường xuất hiện ở tất cả các báo động? Nếu chỉ một số báo động phát ra âm thanh bất thường, có thể có vấn đề với mạch logic của hệ thống báo động hoặc các cảm biến liên quan. Nếu tất cả các báo động đều phát ra âm thanh bất thường, có thể có vấn đề với phần cứng đèn báo động hoặc hệ thống nguồn điện. Làm rõ những vấn đề này sẽ giúp thu hẹp phạm vi điều tra và tiết kiệm thời gian.
Các bước có hệ thống để khắc phục sự cố âm thanh đèn báo động
1. Kiểm tra nguồn điện và các đường tín hiệu.
Mô-đun âm thanh của đèn báo động cần nguồn điện ổn định, vì vậy việc đầu tiên là kiểm tra nguồn điện. Nhân viên bảo trì trước tiên nên tắt nguồn điện chính của máy và sau đó sử dụng đồng hồ vạn năng để đo điện áp tại các cực nguồn của đèn báo động, thông thường là 24V DC. Nếu điện áp không hiển thị hoặc dao động đáng kể, bước tiếp theo là kiểm tra cầu chì bị cháy hoặc các tiếp điểm của công tắc tơ bị oxy hóa. Cầu chì bị cháy cần được thay thế ngay lập tức, trong khi các tiếp điểm bị oxy hóa cần được chà nhám bằng giấy nhám mịn và siết chặt lại để đảm bảo tiếp xúc tốt.
Tiếp theo, hãy lần theo dây cáp tín hiệu nối đèn báo động và kiểm tra các dây cáp và đầu nối từ khối đấu dây của đèn báo động đến mô-đun đầu ra PLC hoặc bộ điều khiển báo động. Rung động lâu dài củaMáy CNCCác đầu nối cáp có thể dễ bị lỏng hoặc hư hỏng. Lớp chắn bị hư hỏng cũng có thể gây nhiễu, dẫn đến tín hiệu bất thường. Trong quá trình bảo trì, hãy kiểm tra từng thành phần riêng lẻ, kết nối lại các đầu cực và siết chặt các ốc vít kết nối để đảm bảo dây dẫn ở trong tình trạng tốt và lớp chắn còn nguyên vẹn.
2. Kiểm tra phần cứng và thay thế các bộ phận phát âm thanh
Sau khi kiểm tra xem đường dây nguồn và tín hiệu có hoạt động bình thường không, có thể còi hoặc loa bên trong đèn báo động bị lỗi. Sau khi tắt nguồn đèn báo động, hãy tháo rời đèn báo động và kiểm tra trực quan bộ phận phát âm thanh xem có hư hỏng rõ ràng nào không, chẳng hạn như màng loa bị nứt hoặc cuộn dây bị cháy. Nếu hình thức bên ngoài bình thường, hãy sử dụng đồng hồ vạn năng để đo điện trở của bộ phận phát âm thanh. Giá trị điện trở bất thường (cực cao hoặc gần bằng không) cho thấy bộ phận đó bị hỏng.
Khi thay thế linh kiện, hãy đảm bảo thông số điện áp và kích thước lắp đặt của linh kiện mới khớp với linh kiện cũ. Trong quá trình lắp đặt, cần chú ý đến cực tính để tránh đấu nối ngược, có thể gây hư hỏng thứ cấp. Việc lựa chọn linh kiện đạt tiêu chuẩn đảm bảo hoạt động ổn định lâu dài của đèn báo động.
3. Kiểm tra các thông số hệ thống PLC và logic cảnh báo.
Nếu phần cứng còn nguyên vẹn, bước tiếp theo là kiểm tra cài đặt cảnh báo trong hệ thống điều khiển máy công cụ. Sử dụng giao diện lập trình PLC hoặc trang cài đặt tham số để kiểm tra xem âm thanh cảnh báo có được kích hoạt hay không. Một số máy công cụ cho phép tắt tiếng cảnh báo, điều này có thể khiến đèn cảnh báo im lặng. Điều quan trọng nữa là phải xác minh rằng các đầu ra PLC cho các loại cảnh báo khác nhau hoạt động bình thường. Ví dụ, liệu đầu ra PLC cho cảnh báo dừng khẩn cấp có thể kích hoạt âm thanh cảnh báo hay không. Nếu PLC không phản hồi, hãy kiểm tra nút dừng khẩn cấp và các cảm biến liên quan để xem có lỗi ở bộ phận kích hoạt phía trước hay không.
Một số thiết bị có thể điều chỉnh âm lượng và tần số của âm thanh báo động. Nếu âm thanh yếu hoặc bị méo, hãy khôi phục cài đặt mặc định và điều chỉnh lại các thông số để đảm bảo âm thanh rõ ràng và hiệu quả.
Kiểm tra chức năng sau sửa chữa và các khuyến nghị bảo trì định kỳ
Sau khi sửa chữa, hãy đảm bảo mô phỏng các tình huống báo động khác nhau để xác minh, chẳng hạn như nhấn nút dừng khẩn cấp hoặc thực hiện kiểm tra quá tải, để đảm bảo âm thanh đèn báo động rõ ràng và ổn định. Hồ sơ bảo trì thiết bị cần ghi chép chi tiết nguyên nhân gây ra lỗi và quy trình sửa chữa cụ thể để tham khảo trong các lần bảo trì sau.
Để giảm thiểu tình trạng đèn báo động phát ra âm thanh bất thường, nên lập kế hoạch bảo trì định kỳ. Kiểm tra các mối nối dây và độ chặt của đầu nối đèn báo động ít nhất mỗi tháng một lần để tránh bị lỏng do rung động của thiết bị. Ngoài ra, khi vệ sinh...Trung tâm tiện CNCHãy cẩn thận để tránh nước và dầu thấm vào đèn báo động và hơi ẩm làm hỏng các bộ phận phát âm thanh. Nếu phát hiện các bộ phận bị lão hóa, việc thay thế kịp thời là rất quan trọng để đảm bảo hiệu quả lâu dài của hệ thống báo động.
Bằng cách thiết lập chu trình bảo trì có hệ thống gồm “khắc phục sự cố – sửa chữa – kiểm tra – phòng ngừa”, không chỉ độ tin cậy của âm thanh đèn báo động được cải thiện mà còn có thể nâng cao đáng kể khả năng cảnh báo an toàn tổng thể của máy công cụ, đảm bảo sản xuất diễn ra suôn sẻ.
Phần kết luận
Những bất thường ở đèn báo lỗi có vẻ nhỏ nhặt, nhưng chúng lại rất quan trọng đối với chức năng cốt lõi của hệ thống cảnh báo an toàn của máy công cụ. Quy trình bảo trì cần tuân theo nguyên tắc “dễ trước, khó sau, phần cứng trước, phần mềm sau”, xác định điểm lỗi từng bước một, từ dây dẫn nguồn và truyền tín hiệu đến phần cứng phát âm thanh và cài đặt hệ thống. Chỉ bằng cách này, chức năng âm thanh của đèn báo lỗi mới có thể được khôi phục nhanh chóng, tốc độ phản hồi lỗi của máy công cụ CNC được cải thiện và an toàn sản xuất được đảm bảo. Nhân viên bảo trì không chỉ phải nắm vững các phương pháp bảo trì khoa học mà còn phải thường xuyên thực hiện bảo trì phòng ngừa để giảm thiểu cơ bản sự cố và đảm bảo hoạt động an toàn và hiệu quả của máy CNC.
Thời gian đăng bài: 03/09/2025