


Máy tiện ren ống còn được gọi làmáy tiện vùng dầu khíGia công ren nói chung đề cập đến phương pháp gia công ren trên phôi bằng dụng cụ tạo hình, chủ yếu bao gồm tiện, phay, taro, mài ren, mài và cắt xoáy. Khi tiện, phay và mài ren, hệ thống truyền động của máy công cụ đảm bảo dụng cụ tiện, dao phay hoặc đá mài di chuyển chính xác và đều đặn dọc theo trục của phôi với bước ren 1/2 vòng quay của phôi. Khi taro hoặc tạo ren, dụng cụ (taro hoặc khuôn ren) quay tương đối so với phôi, và rãnh ren được tạo ra đầu tiên sẽ dẫn hướng dụng cụ (hoặc phôi) di chuyển theo trục.
Và mục tiêu chính của chúng ta là tạo ren bằng cách sử dụngmáy tiện ren ốngCó thể sử dụng dụng cụ tạo ren hoặc dụng cụ lược ren để gia công ren trên máy tiện ren ống. Gia công ren bằng dụng cụ tạo ren có cấu trúc đơn giản, là phương pháp phổ biến cho sản xuất và gia công các chi tiết ren với số lượng nhỏ. Gia công ren bằng dụng cụ lược ren có hiệu suất sản xuất cao, nhưng cấu trúc phức tạp, chỉ phù hợp cho việc gia công các chi tiết ren ngắn, răng mịn trong sản xuất quy mô vừa và lớn.
Độ chính xác bước ren của các máy tiện thông thường dùng để gia công ren hình thang thường chỉ đạt 8-9, nhưng hiệu quả sản xuất và độ chính xác của máy chuyên nghiệp thì khác.Máy ren ống CNCsẽ được cải thiện đáng kể.
Máy tiện ren ốngmáy mócĐây là máy tiện ngang được thiết kế đặc biệt để gia công các phụ kiện đường ống có đường kính lớn. Đặc điểm của máy là đường kính lỗ xuyên trục chính tương đối lớn (thường trên 135mm) và mâm cặp ở phía trước và phía sau hộp trục chính, nhằm tạo điều kiện thuận lợi cho việc kẹp và gia công các ống hoặc thanh có đường kính lớn.
quốc gia dầu mỏmáy tiệnmáy mócThông thường, hộp trục chính có một lỗ xuyên lớn, và phôi được kẹp bởi hai mâm cặp ở hai đầu trục chính để quay sau khi đi qua lỗ xuyên. Có hai cách để cấp phôi: một là giống như máy tiện thông thường, sử dụng vít me để dẫn động bàn trượt và giá đỡ dụng cụ ở phía trước thân máy; cách khác là sử dụng lược phẳng trên bàn trượt ở giữa thân máy. Đầu cắt ren ngoài (xem đầu cắt ren tự động đóng mở) cắt vào phôi và di chuyển về phía trước. Một số máy công cụ gia công ống dài cũng có các thiết bị hỗ trợ phôi, chẳng hạn như khung giữa, giá đỡ dụng cụ và giá đỡ phía sau.
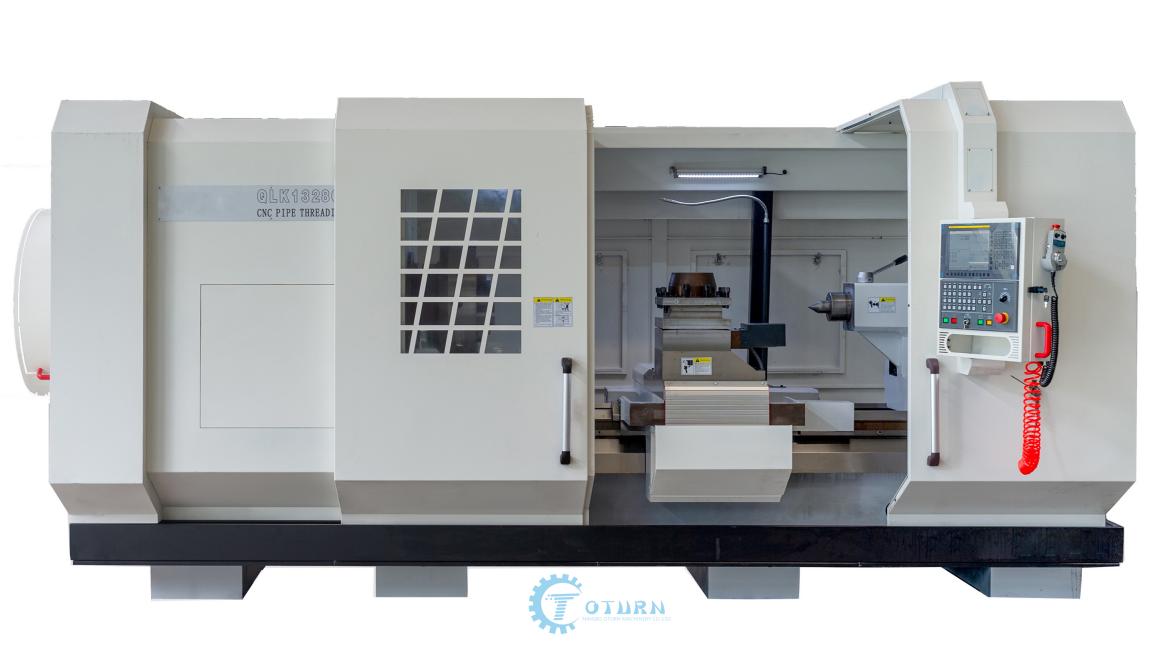
Máy tiện ren ống CNCgợi ý
QLK1315 / QLK1320 / QLK1323 / QLK1325 / QLK1328 / QLK1336 / QLK1345 / QKL1353 / QLK1363
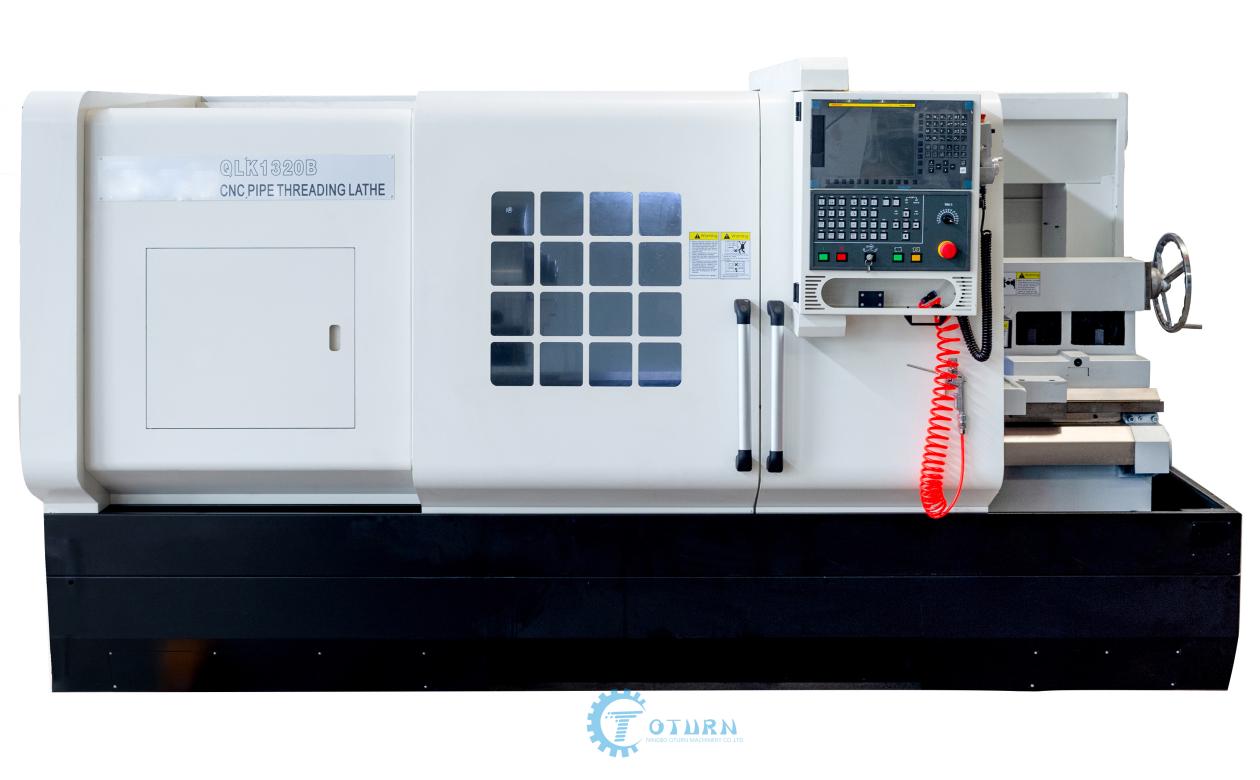
QLK1320
Đặc điểm củachất lượng caomáy tiện ren ống:
1. Giường máy có cấu trúc tường ba lớp độc đáo, và vách sau được bố trí mặt phẳng nghiêng 12 độ, giúp cải thiện đáng kể độ cứng vững của máy công cụ.
2. Hệ thống truyền động chính sử dụng truyền động phân cấp, giúp giảm tiêu hao năng lượng và tiếng ồn của máy công cụ.
3. Việc sử dụng các hộp thủy lực riêng biệt, bôi trơn tập trung và hệ thống làm mát mạnh mẽ không chỉ giúp giảm nhiệt độ của trục chính mà còn duy trì hiệu quả sự sạch sẽ và bôi trơn của hộp trục chính.
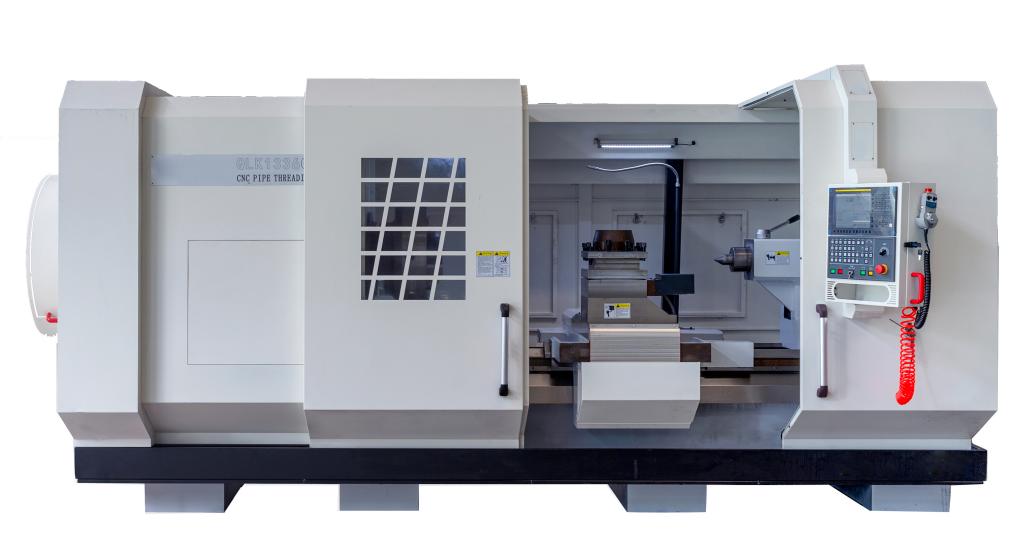
QLK1336
QLK1336CNC Máy tiện vùng dầu khíĐây là máy tiện ren ống CNC được thiết kế mới. Hệ thống truyền động chính được thiết kế để phù hợp với dải tần hoạt động định mức của động cơ servo trục chính đã chọn. Điều chỉnh tốc độ hoàn toàn vô cấp, phạm vi điều chỉnh tốc độ rộng, không chỉ đáp ứng yêu cầu gia công ren tốc độ cao mà còn có hiệu suất cắt cao và độ ồn thấp.
Ưu điểm và lợi ích của máy tiện ren ống
(1) Thân máy
Chiều rộng của ray thân máy là 650mm, vật liệu là HT300. Tôi cứng bằng tần số siêu âm đạt được độ cứng HRC52. Độ nhám đạt Ra0.63 sau khi mài bằng máy mài chính xác cao. Máy có độ chính xác cao và khả năng chống mài mòn tốt. Thân máy là cấu trúc liền khối, giúp cải thiện đáng kể độ cứng vững của máy công cụ.
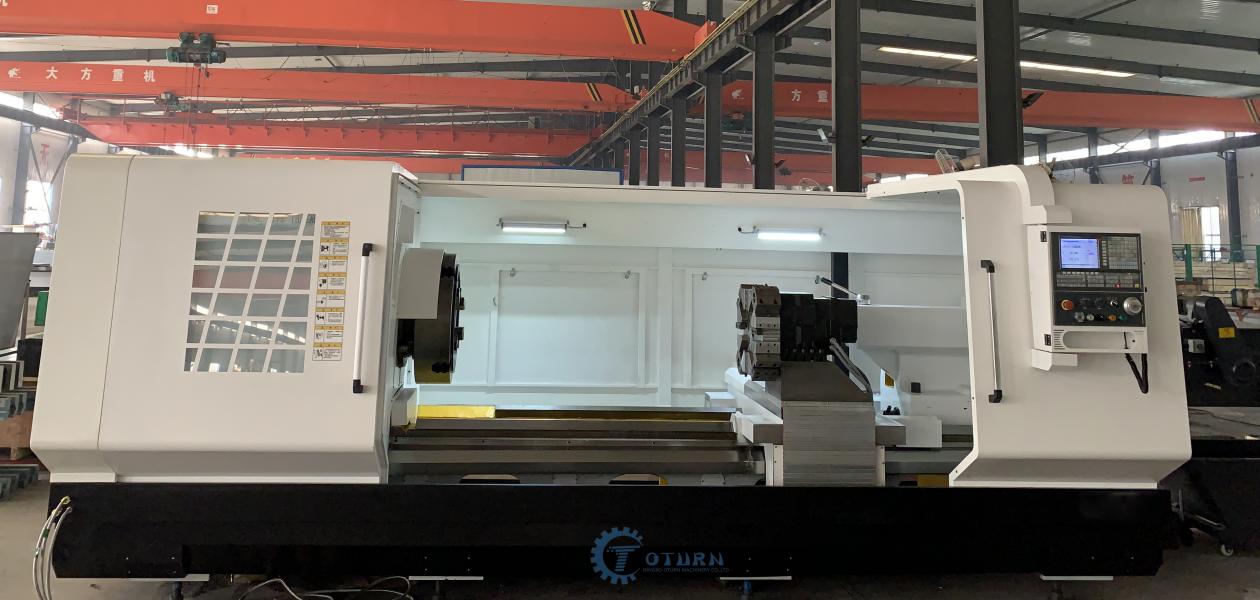
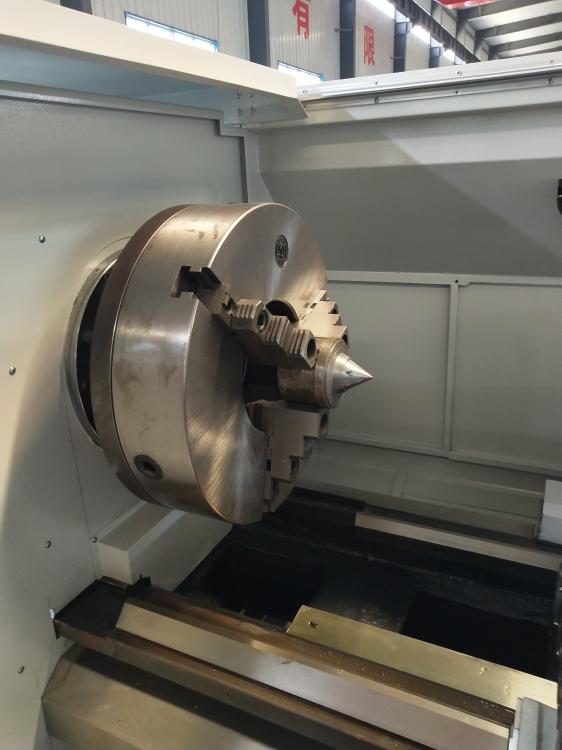
(2)Dầu khí CNC quốc gia mmáy mócHộp đầu
Cụm trục chính kiểu hộp số tích hợp, động cơ servo trục chính công suất cao.
Hộp số hai cấp, điều chỉnh tốc độ vô cấp.
Phạm vi điều chỉnh tốc độ rộng, không chỉ đáp ứng yêu cầu gia công ren tốc độ cao mà còn đạt được hiệu quả cắt tối ưu. Bánh răng được tôi cứng và mài chính xác, vòng bi chất lượng cao, đảm bảo máy hoạt động êm ái, chất lượng âm thanh tốt.
Hộp trục chính sử dụng hệ thống bôi trơn làm mát tuần hoàn ngoài mạnh mẽ.
Không chỉ giúp giảm nhiệt độ trục chính mà còn giữ cho hộp trục chính luôn sạch sẽ và được bôi trơn.
(3) Đầu máy
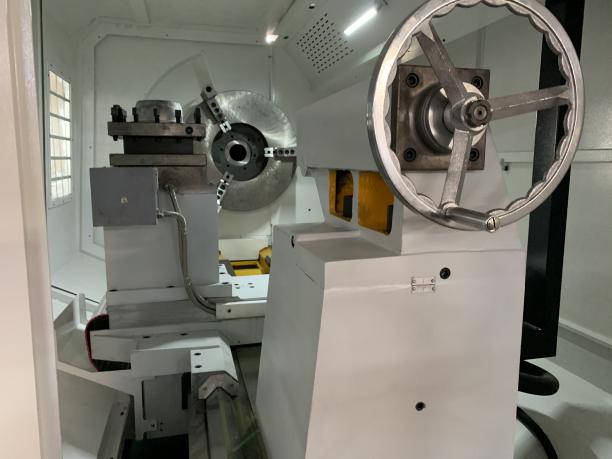
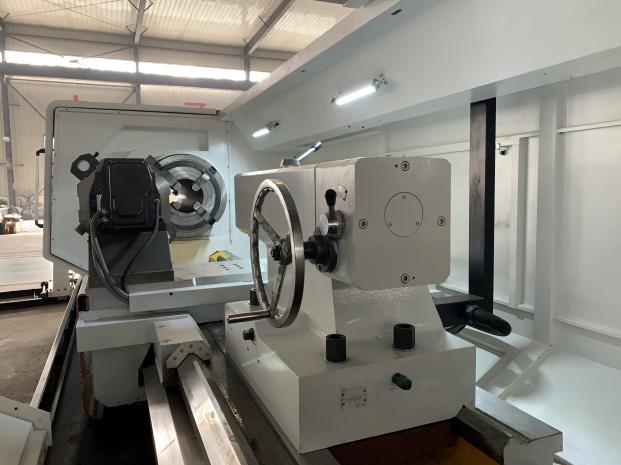
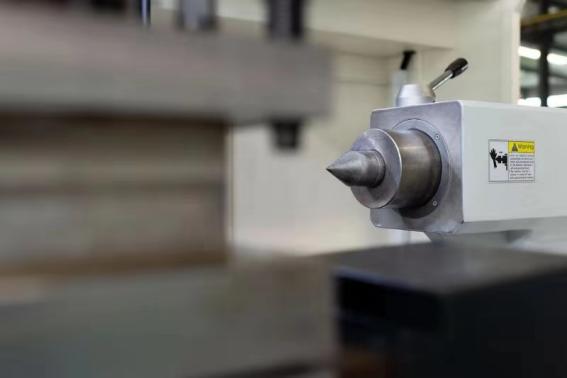
Máy công cụ này tiêu chuẩn với trục chính ụ sau φ120. Độ cứng Mohs 6# ở mặt bàn.
(4) Cấp liệu hai trục
Cả trục X và trục Z đều sử dụng hệ thống truyền động trực tiếp bằng vít me bi độ chính xác cao và cấu trúc căng trước bằng vít me. Vòng bi vít me bi chính xác được sử dụng để định vị và hỗ trợ; thanh răng vít me trục Z là một cấu trúc đúc nguyên khối.
(5)Tháp pháo CNC
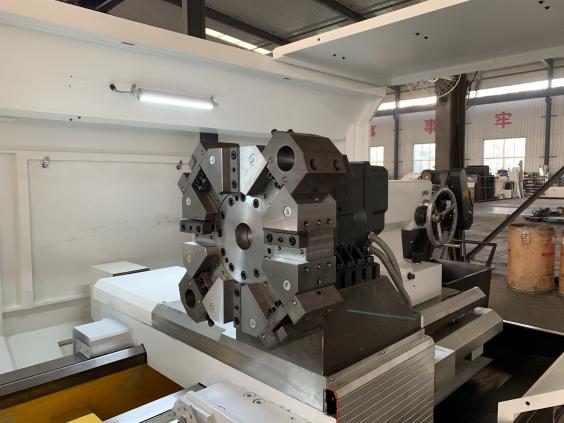
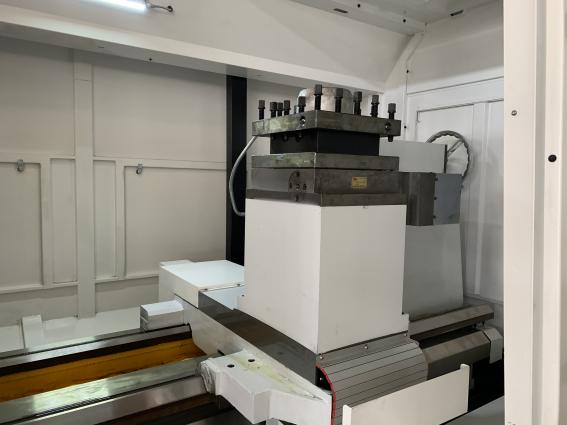
Sử dụng giá đỡ dụng cụ thẳng đứng CNC (HAK21280). Nó có các đặc điểm như độ chính xác cao, quay trơn tru, vận hành đơn giản, v.v.
Bốn lý do để lựa chọnGia công ren ống CNCmmáy móc hoặcmáy tiện gia công dầu khí
1. Cáimáy tiện ren ốngCó những đặc điểm như mức độ tự động hóa cao, hiệu quả cao và độ chính xác cao, phạm vi ứng dụng rộng và vận hành đơn giản.
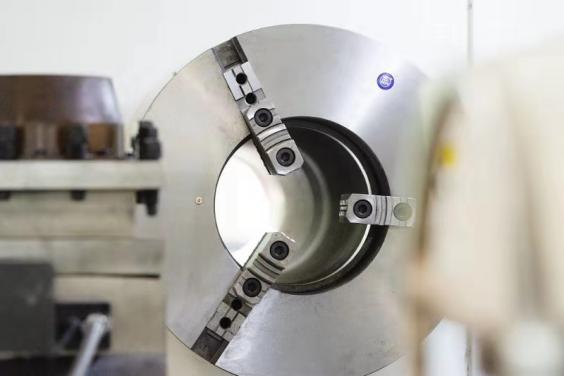
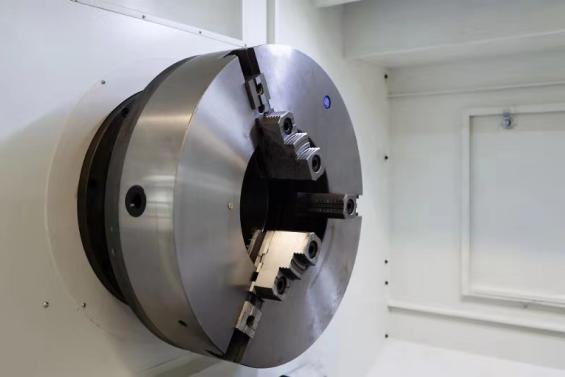
2. Hộp đầu giường được điều khiển bằng động cơ biến tần, có khả năng điều chỉnh tốc độ vô cấp. Vòng bi trục chính đến từ các nhà sản xuất trong nước nổi tiếng, mâm cặp ba chấu đến từ các thương hiệu nổi tiếng trong nước.
3. Thiết kế dạng mô-đun của hệ thống điều khiển số giúp dễ dàng gỡ lỗi và bảo trì. Trục x và trục z sử dụng động cơ servo công suất cao, hiệu năng tiên tiến và độ tin cậy cao.
4. Máy sử dụng khung giường đúc, tấm trượt, bố trí gân bên trong hợp lý, vít me bi độ chính xác cao, truyền động chính xác và chuẩn xác.
Hình ảnh các bộ phận chính
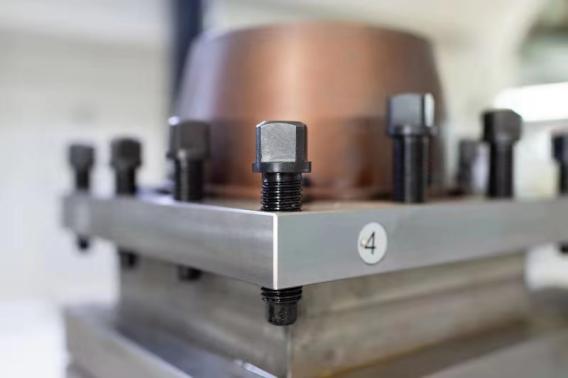
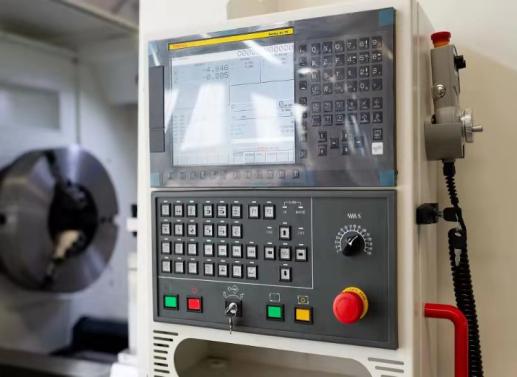
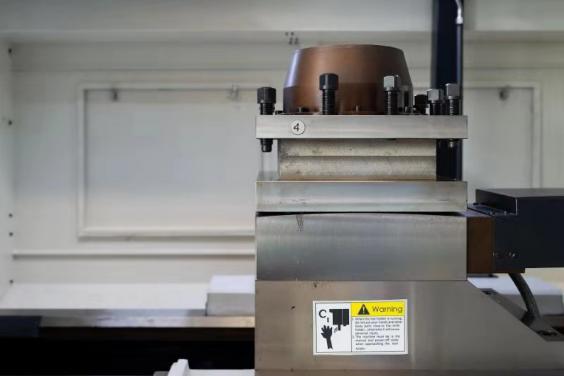
Cấu hình tiêu chuẩn
Trụ gá dao điện bốn vị trí, hệ thống bôi trơn tập trung tự động, hệ thống làm mát, nắp bảo vệ bán kín.
Sản phẩm này được sử dụng rộng rãi trong các hoạt động gia công cơ khí trong sản xuất máy móc, dầu khí, hóa chất, than đá, thăm dò địa chất, cấp thoát nước đô thị và các ngành công nghiệp khác.
Các phần chính còn lại bao gồmống khoan và khớp nối.
Ngành công nghiệp dầu khí là một lĩnh vực công nghiệp khai thác dầu mỏ (bao gồm dầu mỏ tự nhiên, đá phiến dầu và khí đốt tự nhiên), tinh chế và chế biến chúng. Ngành này bao gồm các hoạt động thăm dò địa chất mỏ dầu, phát triển mỏ dầu và thăm dò dầu khí, vận chuyển, tinh chế và chế biến.
Thuật ngữ được sử dụng phổ biến nhất cho ống dẫn trong ngành công nghiệp dầu khí là Ống Dầu Khí (OCTG). Mục đích sử dụng của các ống dẫn dầu khí có thể khác nhau: chúng có thể được sử dụng để khai thác hoặc bơm khí, dầu, nước, hơi nước, v.v., và có thể được chia thành vỏ giếng hoặc ống dẫn tùy theo ứng dụng cụ thể. Vỏ giếng được sử dụng như một lớp bảo vệ giúp giếng dầu chống lại sự ăn mòn của các chất gây ô nhiễm bên trong hoặc bên ngoài để duy trì độ bền; ống dẫn được sử dụng để bơm hoặc khai thác dầu.
Ren ốnging máy công cụ Ống thép được sử dụng để vận chuyển dầu và khí đốt tự nhiên trong các giếng dầu. Chúng được lắp đặt trong vỏ giếng, và dầu khí sẽ chảy từ ống thép này lên miệng giếng.
Có hai kích thước ren ống, một loại là ren ống côn hình chữ V có đáy tròn hình vòm với 8 răng trên mỗi inch, và loại kia là ren ống côn hình chữ V có đáy tròn hình vòm với 10 răng trên mỗi inch.
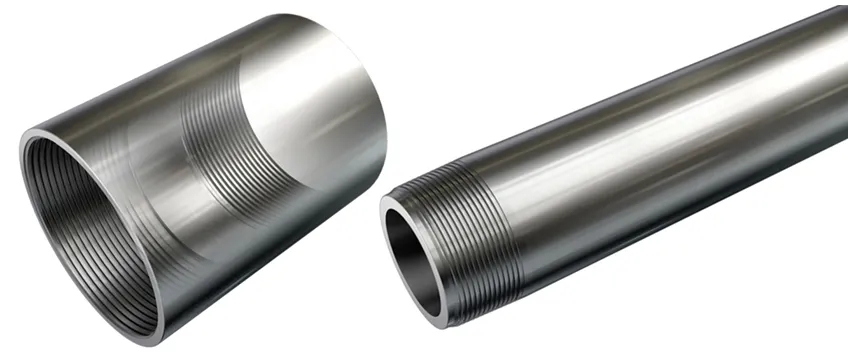
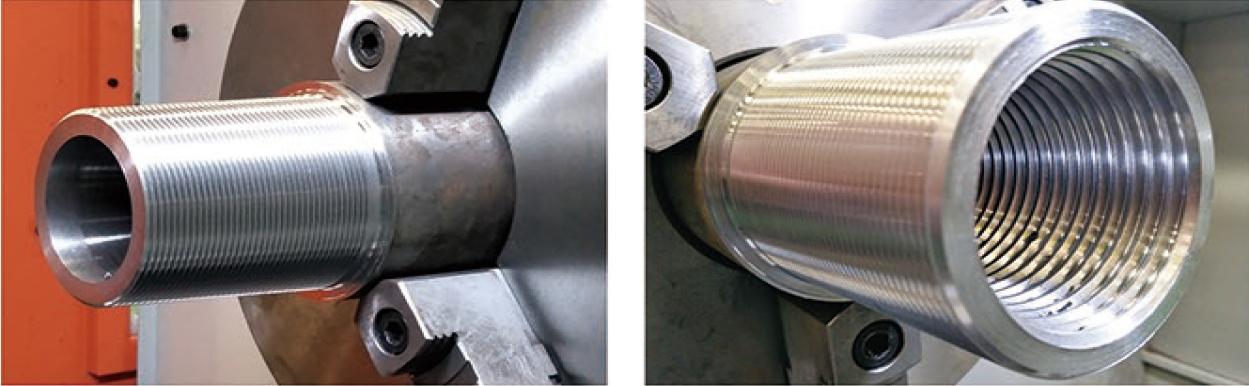
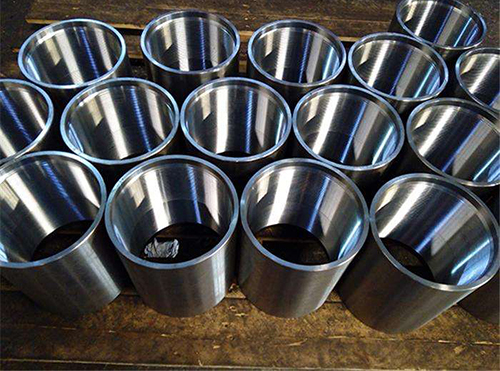
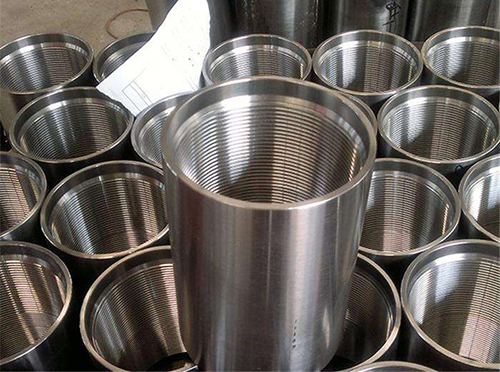
Ren là một phần nhô ra liên tục với hình dạng răng được xác định trước, được tạo thành dọc theo đường xoắn ốc trên bề mặt của hình trụ hoặc hình nón. Có nhiều cách để gia công ren, và việc tạo ren thường được sử dụng trong gia công cơ khí nói chung. Khiren gia côngTrên máy tiện ngang, mối quan hệ chuyển động giữa phôi và dụng cụ phải được đảm bảo. Trong thực tếxoay chỉDo nhiều nguyên nhân khác nhau, sự chuyển động giữa trục chính và dụng cụ cắt gặp vấn đề ở một số khâu nhất định, gây ra lỗi trong quá trình gia công ren và ảnh hưởng đến sản xuất bình thường. Lúc này, cần phải khắc phục kịp thời.
Làm thế nào để giải quyết vấn đề độ nhám lớn? Dưới đây là một số gợi ý từ các chuyên gia vận hành máy tiện ren ống giàu kinh nghiệm:
1. Khi gia công tiện bằng dao tiện thép tốc độ cao, cần giảm tốc độ tiện và thêm dầu bôi trơn khi tiện.
2. Tăng diện tích mặt cắt ngang của trục chính và giảm chiều dài phần mở rộng (vì trục chính không đủ cứng vững, dễ bị rung lắc trong quá trình cắt).
3. Giảm góc trước theo chiều dọc của dụng cụ tiện và điều chỉnh khe hở của đai ốc vít của tấm trượt giữa (nếu góc trước theo chiều dọc của dụng cụ tiện quá lớn và khe hở của đai ốc vít tấm trượt giữa quá lớn, điều này dễ gây ra hiện tượng kẹt dụng cụ).
4. Khi gia công ren tốc độ cao, độ dày tiện của nhát cắt cuối cùng thường lớn hơn 0,1mm, và phoi được thải ra vuông góc với hướng trục (khitiện ren tốc độ cao(Nếu độ dày tiện quá nhỏ hoặc phoi thoát ra theo hướng xiên, rất dễ làm hỏng các cạnh ren).
5. Nên sử dụng dầu taro cao cấp hoặc dầu tiện có chứa chất chịu áp suất cực cao.xử lý luồngcủa phôi gia công trên máy tiện. Việc sử dụng dầu gia công kim loại chuyên dụng có thể khắc phục được vấn đề độ chính xác kém và hiệu suất thấp.
Thời gian đăng bài: 21/09/2021